Artykuł sponsorowany
Jak odczytać CNC jako sygnał, że detal przejdzie przez kilka operacji bez utraty wymiaru
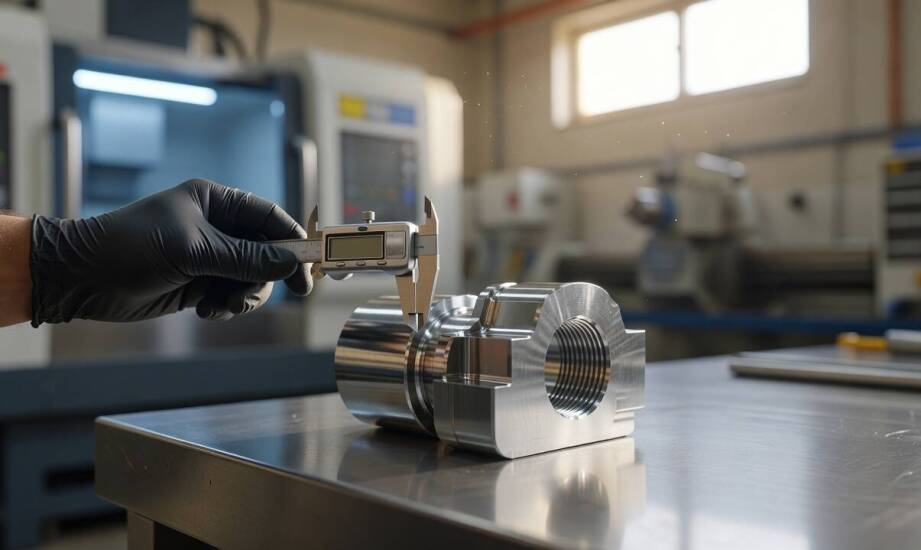
Oznaczenie sterowania numerycznego w dokumentacji technicznej detalu metalowego stanowi dla zamawiającego wyraźny sygnał, że proces produkcyjny pozwala na płynne połączenie wielu operacji obróbczych. Technologia ta pomaga ograniczać błędy wymiarowe między kolejnymi etapami pracy nad materiałem. Zaprogramowane ruchy narzędzi skrawających wynikają z jednego spójnego pliku sterującego, co sprzyja utrzymaniu początkowych założeń projektowych. Zastosowanie rozwiązań cyfrowych na hali produkcyjnej przenosi środek ciężkości z ręcznej kalibracji na etap dokładnego planowania ścieżek przez technologa. W efekcie inżynierowie zyskują narzędzie do lepszego kontrolowania całej partii, a ryzyko odchyłek na pojedynczym komponencie ulega wyraźnej redukcji.
Sterowanie komputerowe a przebieg procesu obróbki
Skrót z języka angielskiego to Computer Numerical Control, czyli komputerowe sterowanie numeryczne urządzeniami przemysłowymi. Wyjaśniając szczegółowo, cnc co to znaczy w kontekście zaawansowanej obróbki, należy pamiętać, że pojęcie to określa specyficzną metodę zarządzania pracą maszyny, a nie sam fizyczny kształt wrzeciona czy stołu roboczego. Program generowany w specjalistycznym systemie CAM na podstawie wirtualnego modelu CAD zawiera precyzyjne współrzędne robocze, optymalne prędkości skrawania oraz dokładne sekwencje ruchów głowicy. Przekazanie zdigitalizowanych danych wprost do sterownika ogranicza potrzebę ręcznego korygowania ustawień przez operatora. Taki obieg informacji sprawia, że maszyna powtarza zadane trajektorie przy każdej kolejnej sztuce załadowanej do podajnika.
Opisywany system sterowania ułatwia ścisłe powiązanie następujących po sobie zabiegów technologicznych w jedną zamkniętą całość. Informacje przeniesione z rysunku wykonawczego trafiają do głównego układu obrabiarki, co wspiera utrzymanie prawidłowej pozycji detalu po zakończeniu wstępnego toczenia, tuż przed płynnym przejściem do frezowania czy wiercenia głębokich otworów. W codziennej praktyce ułatwia to warsztatom realizację bardzo wąskich tolerancji wymiarowych, bez trudnego do opanowania narastania błędów pozycjonowania bazy pomiarowej.
Wielooperacyjna praca z metalem a organizacja dokumentacji
Wykonanie pojedynczego komponentu dla zaawansowanego przemysłu bardzo często wymaga umiejętnego połączenia kilku technik usuwania naddatku. Toczenie nadaje zadanemu materiałowi podstawowe kształty cylindryczne, frezowanie tworzy skomplikowane płaskie powierzchnie oraz kieszenie, wiercenie służy do wykonywania precyzyjnych otworów pod określony wymiar, a gwintowanie formuje docelowe łączenia wewnętrzne lub zewnętrzne. Zastosowanie zautomatyzowanych urządzeń skrawających sprzyja zachowaniu spójności geometrii na każdym z tych etapów. Wszystkie wymienione operacje odwołują się do tego samego układu współrzędnych i jednego ustalonego na początku punktu startowego obrabianej części.
Zarządzanie dokumentacją techniczną w zrobotyzowanym środowisku obejmuje cały cykl przepływu danych od przestrzennej bryły rysunkowej, przez środowisko przygotowawcze oprogramowania sprzętowego, aż po docelowo wygenerowany kod maszynowy. Konstruktor określa niezbędne tolerancje według międzynarodowych norm ISO 2768 lub sztywnych klas dokładności IT, nierzadko narzucając poziom IT7–IT8 dla wymiarów krytycznych pod montaż. W seriach krótkich i długich odchylenia utrzymują się na poziomie zaledwie setnych części milimetra.
Marka Tolmet z Brześcia Kujawskiego zajmuje się precyzyjną obróbką skrawaniem metali, kierując swoje usługi do producentów z branż meblowej i elektronicznej na terenie województwa kujawsko-pomorskiego. Zakład pracuje w oparciu o certyfikowane procedury ISO 9001 oraz ISO 14001, wykorzystując nowoczesny park urządzeń skrawających. Centra tokarskie i frezarskie wspierane przez automaty od 2007 roku ułatwiają płynne dostosowanie procesu technologicznego do specyficznych wymagań poszczególnych projektów B2B. Gdy konkretny element konstrukcyjny wymaga połączenia standardowego skrawania z wycinaniem konturowym blach, cykl produkcyjny uzupełnia wydajne cięcie laserowe. Zintegrowanie powyższych technologii na jednej hali pomaga chronić spójność danych wykonawczych podczas formowania surowca.
Obecność oznaczenia sterowania komputerowego w przygotowanej dokumentacji stanowi dla zamawiającego ważny sygnał świadczący o wysokiej przewidywalności wykonania całego ciągu technologicznego. Prawidłowo wdrożony system numeryczny zwiększa realną szansę na utrzymanie finalnej geometrii zgodnej z projektem, nawet przy skomplikowanych bryłach wymagających kilkunastu odrębnych narzędzi roboczych. Poprzez oparcie obróbki na stałym pliku sterującym kontrola jakości zyskuje solidny i niezmienny punkt odniesienia przy ostatecznej weryfikacji gotowych elementów dostarczanych docelowemu odbiorcy.
Kategorie artykułów
Polecane artykuły
Jak wygląda przygotowanie farb i lakierów w mieszalni dla auta, wnętrz i elewacji
Osoba planująca renowację karoserii rzadko opiera się na przybliżonych odcieniach. Kiedy kierowca przychodzi z numerem z dokumentacji pojazdu lub przynosi niewielki element blachy, oczekuje idealnego dopasowania bez żadnego zgadywania. Podobne podejście dotyczy właściciela domu, który rozpoczyna rem
Co decyduje o trwałości kluczy nasadowych podczas intensywnej pracy przy zapieczonych śrubach w serwisie samochodowym
Praca przy układzie zawieszenia czy układzie wydechowym wymaga od mechanika użycia ogromnej siły wobec elementów, które przez lata były narażone na wilgoć, sól drogową i skrajne różnice temperatur. Zapieczone śruby stawiają opór, który bardzo szybko weryfikuje jakość używanego sprzętu. Tanie nasadki